行业资讯
商用车安全件钣金难点:底盘、重卡油箱如何管控焊接变形与渗漏
发布时间:
2026-10-16
商用车底盘、重卡油箱属于安全钣金件,易出现焊接变形、渗漏锈蚀。椿田科技具备 IATF16949 认证,落地汽车五大质量工具,提供车规钣金 OEM/ODM,支持 DFM 图纸优化、样...
商用车底盘、燃油油箱属于整车核心承载与安全部件,长期承受颠簸载荷、温差变化、雨水腐蚀,一旦出现焊接失效、尺寸超差、渗漏锈蚀,将直接影响整车行车安全。普通钣金加工厂很难满足主机厂准入门槛,IATF16949 汽车行业质量体系,是进入商用车供应链的硬性基础。
商用车、双层巴士、重卡、新能源商用车项目,从样机研发、小批量试产到大批量量产,对钣金件的强度、密封性、尺寸一致性、全流程可追溯都提出严苛要求。椿田科技拥有 IATF16949 认证,依托 10 万㎡智能制造基地与柔性精密加工能力,专注商用车底盘结构件、重卡油箱钣金 OEM/ODM 加工,落实 APQP、FMEA、MSA、SPC、PPAP 五大核心工具,为主机厂与 Tier1 提供一体化车规钣金解决方案。
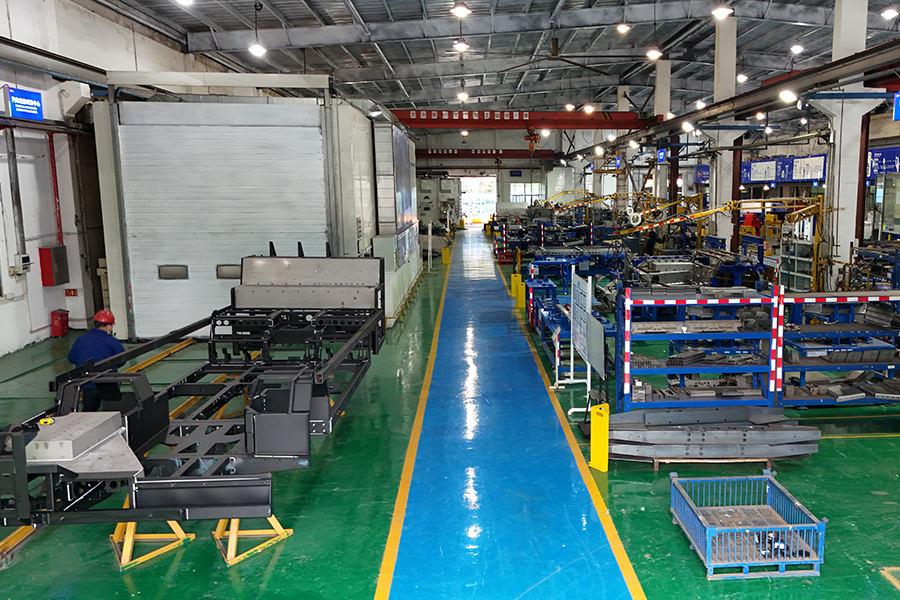
一、商用车底盘与油箱钣金,行业制造核心痛点
商用车底盘、油箱钣金件不同于普通设备钣金,存在四大制造难点,也是很多钣金供应商的短板:
1、结构载荷高,疲劳风险大
底盘属于整车承重结构件,长期承受交变冲击载荷;油箱需要承压防渗漏。焊接应力控制不当,后期容易开裂、渗漏,直接引发安全隐患。
2、大型件焊接变形难以管控
底盘大梁、油箱总成属于大尺寸钣金构件,折弯、拼接焊接极易产生形变,导致装配孔位偏移,整车装配匹配困难。
3、户外耐候防腐要求严苛
车辆长期在露天、雨雪、盐碱路况运行,钣金件焊缝、边角位置容易出现涂层破损、早期锈蚀,缩短零部件使用寿命。
4、供应链体系门槛高,样品到量产一致性难保障
主机厂要求供应商落地 IATF16949 完整体系,五大工具、物料追溯、变更管控、异常快速响应缺一不可;很多工厂仅持有证书,体系无法落地,小批量样机合格,大批量生产出现批次波动。
同时商用车项目存在研发迭代需求:既要支持前期样机小批量打样,又要具备快速切换到大批量量产的柔性生产能力,对制造工厂柔性智造水平提出更高要求。
二、IATF16949 体系对商用车钣金制造的核心管控要点
IATF16949 是汽车行业专用质量管理体系,在 ISO9001 基础上增加汽车行业预防性质量管控要求,重点聚焦缺陷预防、减少过程波动、全链条追溯,针对底盘、油箱钣金核心管控要点如下:
前期 APQP 产品质量先期策划 + FMEA 失效模式分析 项目启动阶段,就要做 DFMEA/PFMEA 失效分析,识别底盘应力集中点、油箱焊缝渗漏风险点。椿田可提供免费 DFM 可制造性分析,协同客户优化图纸结构,从设计源头规避加工缺陷,降低后续试产改模成本。
PPAP 生产件批准程序 正式量产前,必须提交完整 PPAP 资料包,包含材料证明、尺寸全检报告、性能测试记录、工装检具资料,拿到客户批准后方可上线量产,杜绝直接投产带来的质量风险。
SPC 统计过程控制,监控关键尺寸 底盘安装孔位、油箱密封面等关键特性,采用 SPC 持续监控,计算 Cpk 过程能力,保证批量产品尺寸稳定,椿田精密加工精度可达 ±0.02mm,保障总成装配一致性。
MSA 测量系统分析 对三坐标、卡尺、探伤设备等检测仪器做测量系统验证,保证检测数据真实可靠,避免误判、漏检。
全物料、全工序追溯体系 原材料板材、焊材、批次、操作人员、设备参数、检测记录全部数字化记录,依托 MES+ERP 数字化系统,实现零部件从原材料到成品出库完整溯源,一旦出现质量异常,快速锁定批次范围。

三、商用车底盘钣金制造工艺要点
商用车底盘钣金多为高强度钢板折弯、拼接总成,核心制造要点:
原材料入厂严格复检:高强度结构钢板入厂核验材质证明,做力学性能抽检,杜绝材料不达标流入产线。
成型与应力释放:大型钣金折弯、成型后做应力释放处理,降低后续使用过程形变风险;控制折弯回弹,保证大梁、支架装配基准尺寸稳定。
自动化焊接管控:采用自动化焊接工艺,稳定焊接参数,减少人工焊接带来的飞溅、虚焊;针对关键承重焊缝,开展无损检测,排查内部焊接缺陷。
表面防腐处理:抛丸、电泳、喷涂等表面处理工序标准化管控,保证边角、焊缝涂层完整,提升底盘件抗腐蚀能力,适配复杂道路工况。
四、重卡油箱钣金制造工艺要点
油箱钣金核心目标:结构强度 + 密封不漏油,工艺管控重点:
板材选型:选用适配燃油介质的专用钢板,板材平整度达标,避免板材缺陷造成渗漏隐患。
箱体拼焊密封工艺:箱体拼接焊缝是渗漏高发位置,严格控制焊接电流、焊接速度;焊后做密封性压力测试,逐件检漏,杜绝微渗漏。
工装定位:专用工装夹具定位,控制箱体外形尺寸,保证接口、安装支架孔位与底盘总成精准匹配。
防腐与清洁管控:油箱内部焊渣、油污必须清理干净,避免杂质污染燃油;内外表面防腐涂层均匀,抵抗路面雨水、盐雾腐蚀。
五、椿田科技 IATF16949 车规钣金加工优势
椿田科技拥有 IATF16949 汽车行业质量体系认证,依托 10 万㎡智能制造基地,960 + 台加工设备,搭建 TQM 全面质量管理体系,承接双层巴士、重卡、新能源商用车底盘、油箱钣金 OEM/ODM 定制:
完整 IATF16949 体系落地,五大工具常态化应用 可配合主机厂完成 APQP、FMEA、SPC、MSA、PPAP 全套资料交付,满足主机厂与 Tier1 供应商审核要求,支持海外商用车项目供应链准入。
柔性智造,兼顾样机小批量到大批量量产 解决商用车研发阶段小单打样难、报价高的痛点,从样品、中试到大批量生产柔性切换,国内外订单均可承接,依托海外生产基地与前置仓支持出口交付。
一体化全流程加工能力 集激光切割、折弯、精密成型、机器人焊接、精加工、无损检测、表面防腐处理一站式制造,减少多厂商分段加工带来的尺寸偏差与质量责任割裂。
多行业认证叠加,质量管控体系成熟 除 IATF16949 外,同时具备 ISO9001、ISO14001、ISO13485、AS9100D 等多套体系,成熟的质量团队、检测设备,严格把控每一批次零部件品质。
DFM 协同设计服务 项目前期介入图纸评审,免费 DFM 可制造性分析,优化结构、减少焊接变形、降低制造成本,缩短客户研发迭代周期。

商用车底盘、油箱钣金作为整车安全相关核心部件,供应商不能只看加工设备,更要看IATF16949 体系落地能力、过程管控、全链路追溯以及柔性交付能力。 随着商用车电动化升级,底盘轻量化、高强度钣金需求持续增长,主机厂和 Tier1 对钣金供应商的合规性、批量稳定性、协同开发能力提出更高要求。
椿田科技依托 IATF16949 车规体系与精密柔性制造能力,为商用车客户提供底盘支架、大梁总成、重卡油箱钣金 OEM 定制加工,支持图纸研发、样品验证、PPAP 提交到批量交付全流程服务。