行业资讯
HPP 设备核心壁垒:高压腔体制造难点与自研方案
发布时间:
2026-10-21
高压腔体是 HPP 超高压设备的核心壁垒,需要承受数十万次交变高压冲击,对锻造、自增强、探伤等工艺要求极高。椿田科技实现 HPP 高压腔体全链路自研制造,支撑海洛克 HPP 量产,...
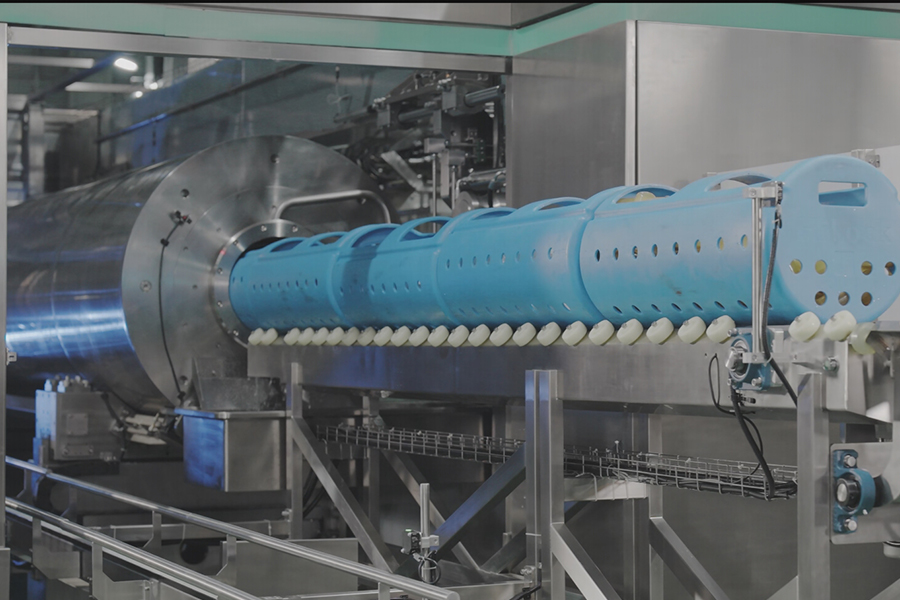
HPP 超高压设备的核心,是高压腔体。整套设备能否长期稳定在 400–600MPa 工况下循环加压、不漏压、不出现疲劳失效,腔体是决定性部件。很多客户在选型 HPP 设备时会发现:市面上能组装 HPP 整机的厂商不少,但真正具备高压腔体自主加工、制造验证能力的企业并不多。
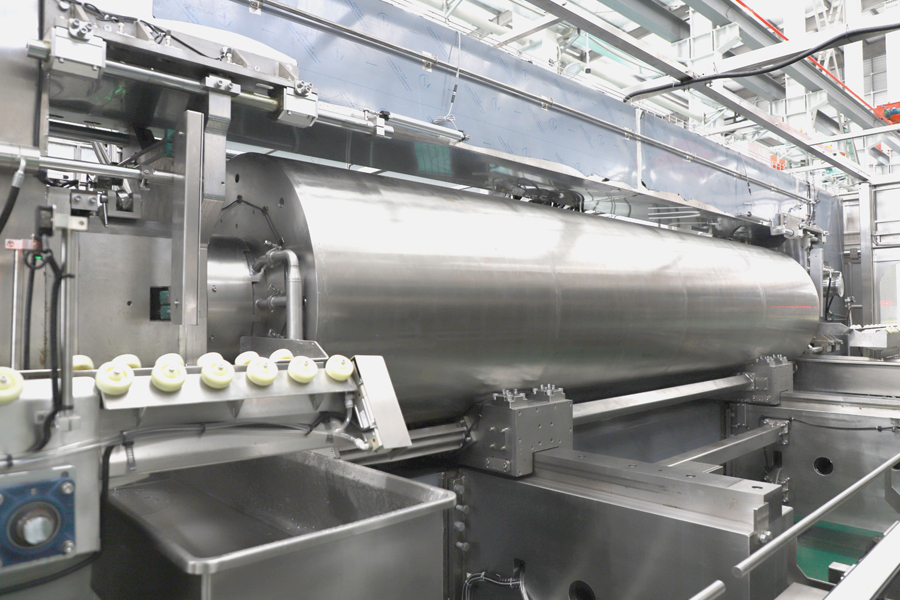
高压腔体不同于普通压力容器,更不是常规钣金、机加工件。它需要承受数十万次交变高压冲击,对材料、锻造加工、热处理、探伤检测、自增强处理、密封配合精度都有极高标准,制造链条上任何一处微小缺陷,都可能带来安全风险与停机损失。椿田科技依托多年精密承压构件加工沉淀,实现 HPP 高压腔体自主加工、整机装配一体化,支撑 HiLock 海洛克 525L 大容量 HPP 设备量产落地,同时对外提供高压腔体 OEM 定制服务。
一、HPP 高压腔体,和普通压力容器的本质区别
很多人会简单把 HPP 腔体理解成高压罐,实际上二者工况差异巨大,也是门槛拉开的根源:
交变疲劳工况,不是静态承压 普通压力容器大多长期维持稳定压力;HPP 腔体是反复加压、泄压循环生产,一天内要经历数十次高压冲击,长期累积疲劳,微小内部缺陷会在持续交变应力下不断扩展,存在开裂、泄漏风险。行业稳定机型一般要满足十万次以上压力循环寿命要求;
压力等级高 商用 HPP 常规工作压力可达 600MPa,相当于数千米深海压力,对内层材料强度、韧性、抗裂性要求严苛,普通不锈钢板材、锻件无法满足长期服役条件;
洁净与跨赛道兼容 除食品冷杀菌之外,HPP 腔体还会用于生物医药提取、细胞破碎、固态电池新材料处理。腔体内部需要高光洁度、耐腐蚀、易清洁,满足食品接触、生物洁净相关合规要求,内壁不能存在死角、裂纹、夹渣;
普通钣金厂、通用机加工厂擅长静态容器,但缺少交变高压腔体整套工艺验证体系,这也是 HPP 核心部件国产化难点所在。
二、HPP 高压腔体五大制造难点
难点 1:特种材料选型与坯料锻造门槛高
HPP 腔体优先选用高强度耐蚀特种锻件,不是普通轧制钢板。 锻件要求材质均匀、内部无夹杂、疏松、偏析等原生缺陷;材料既要高强度抗高压,又要保留足够韧性,避免高压下脆性开裂。 原材料入厂环节就要做材质复验、超声初检,不合格锻件直接剔除。特种高压锻料采购渠道少、成本高,加上锻件锻造、冷却控制难度大,小批量订单很难找到稳定合格坯料供应。
难点 2:精密机加工与配合公差控制
腔体筒身、两端密封法兰、密封槽、螺纹配合位置,尺寸、圆度、光洁度直接决定密封可靠性。 密封面属于关键特性,加工公差、表面粗糙度要求极高;一旦圆度偏差、刀纹粗糙,高压介质极易从密封位置渗漏。椿田精密加工能力可达 ±0.02mm,依靠五轴精密加工设备、专用工装,保障腔体各配合面一致性,为长期高压密封打下基础。
难点 3:热处理 + 自增强工艺,是腔体寿命的关键
自增强是超高压腔体标志性工序:通过预加压,让筒壁内层产生残余压应力,抵消工作状态下的拉应力,显著提升疲劳寿命。 这套工艺需要配套 CAE 仿真计算、精准压力控制、应变监测,做完自增强之后还要稳定化热处理,释放应力。 如果参数把控不当,要么自增强效果不足,腔体疲劳寿命短;要么预加压过高直接造成锻件损伤。该工艺需要大量试验数据积累,不是简单的加工工序。
难点 4:全流程无损检测,标准严苛
HPP 腔体属于高危承压部件,必须执行 100% 无损检测,超声 UT、渗透 PT、磁粉 MT 多手段组合探伤,由持证高级别检测人员判定缺陷等级,微小埋藏缺陷、表面微裂纹都不允许超标保留。 很多加工厂只具备常规压力容器检测能力,没有超高压锻件探伤判定经验,容易漏判疲劳敏感型缺陷,给后期使用埋下隐患。
难点 5:洁净内壁处理、防腐与工艺追溯
腔体内部要接触水、食品物料、生物试剂,内壁需要抛光处理,降低物料附着、方便 CIP 清洗;同时兼顾耐介质腐蚀。 从锻件批号、热处理曲线、自增强记录、每一次探伤报告、机加工参数,全部需要完整归档溯源,满足特种设备管控、客户审核、出口海外的资料要求,对工厂数字化质量体系(MES+ERP)要求很高。
三、为什么多数加工厂做不了 HPP 高压腔体?
简单总结行业现状:
只有设备,没有高压工艺数据库:能做机加工、焊接,但缺少交变高压疲劳验证、自增强工艺经验;
质量体系不匹配:常规 ISO9001 不足以支撑超高压构件,缺少承压特种设备管控流程;
不愿意投入高成本检测与试错:锻件、热处理、探伤成本高,一旦报废损失大;
业务链条割裂:很多 HPP 设备厂商腔体外购,自己只做组装调试,核心部件不受控,后期维保、迭代升级受限。
这也是进口 HPP 设备价格居高不下、维保成本高的核心原因 —— 腔体本身就是壁垒最高的零部件。
四、椿田科技在 HPP 高压腔体上的制造优势
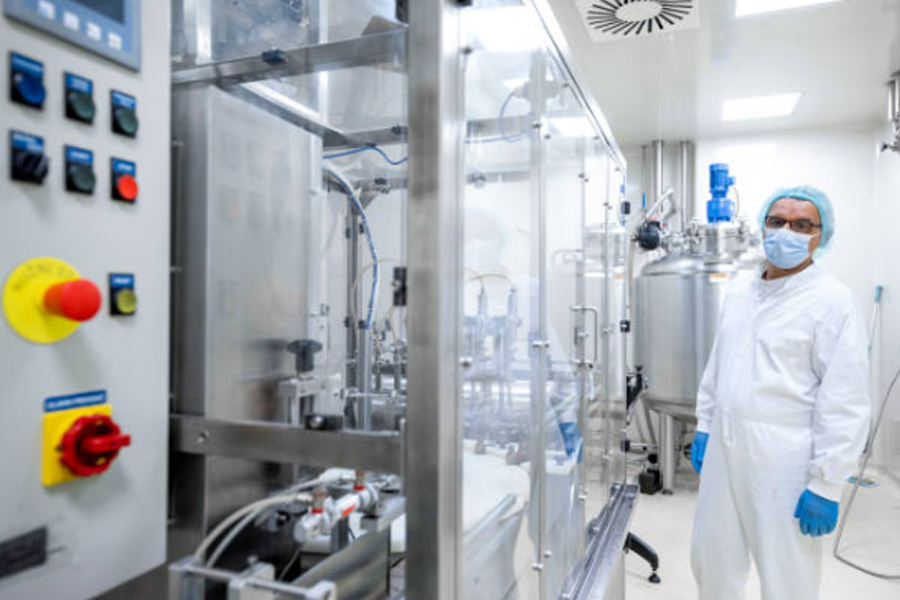
椿田依托自身柔性精密智造平台,打通高压腔体从锻件来料、仿真设计、精密机加工、热处理、自增强、无损探伤、内抛光到整机装配全链路,自研 HiLock 海洛克 525L HPP 设备的高压腔体实现自产:
多体系质量底座 具备 ISO9001、ISO13485、IATF16949 等成熟质量体系,长期为医疗、汽车等高可靠性行业供货,全流程质量管控、追溯体系成熟,可同步满足食品、生命科学、新材料多场景腔体洁净、安全要求;
DFM 前置仿真与工艺评审 在腔体定制项目初期,提供 DFM 可制造性分析 + CAE 应力仿真,提前优化壁厚、结构、应力集中位置,规避设计带来的疲劳风险,减少后期试制报废;
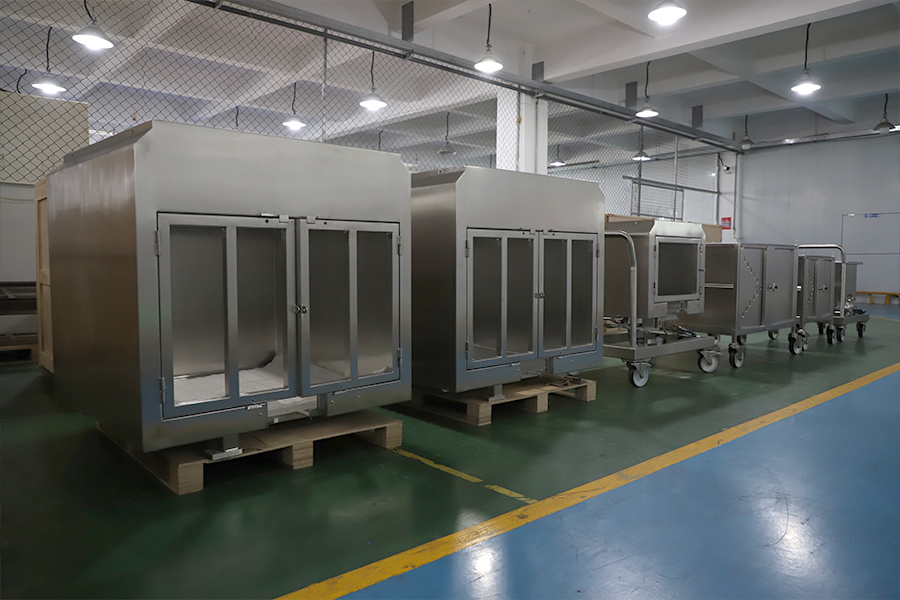
一体化制造能力 自有 10 万㎡智能制造基地,配套精密加工、自动化焊接、热处理、无损检测、抛光产线,腔体核心工序自主完成,不依赖外部外协,品质和交期可控。同时支持高压腔体 OEM 定制,面向同行装备企业提供核心承压部件;
整机应用验证闭环 腔体做完不是只做静态水压测试,还要搭载 HPP 整机进行长期循环压力耐久验证,把加工端和设备端打通,持续迭代工艺,所以椿田自研 HPP 设备维保成本相比进口机型可下降 40%;
跨赛道技术复用 腔体制造经验同时复用在生物医药、固态电池等静压等超高压场景,积累不同介质、压力、温度工况下的材料与工艺数据库。
HPP 设备的竞争,本质上是高压腔体等核心承压零部件制造能力的竞争。一台 HPP 设备好不好用、寿命长不长、安不安全,核心看腔体材料、应力控制、探伤检测、密封配合这几项底层能力,而这些能力需要长期工艺沉淀、持续的试验验证,不是短期投入设备就能补齐。
椿田科技依托多年精密承压构件加工经验,实现 HPP 高压腔体自主制造,既可自研 HPP 整机服务预制菜、生物提取企业,也可承接高压腔体 OEM 定制,为超高压装备厂商提供稳定可靠的核心零部件方案。